随着国内矿山、砂石行业固废处置监管趋严,尾矿土石混合料的处理成为不少企业的刚需。以往大量混有有用石料的尾矿被直接填埋或堆存,既产生高额处置费,也浪费了可利用的砂石资源。近年来泥石分离机的普及,让尾矿资源的高效分选回收成为可能,不少项目通过分选回收有用石料实现了经营收益的显著提升。
尾矿土石混合料处理的行业痛点与价值空间
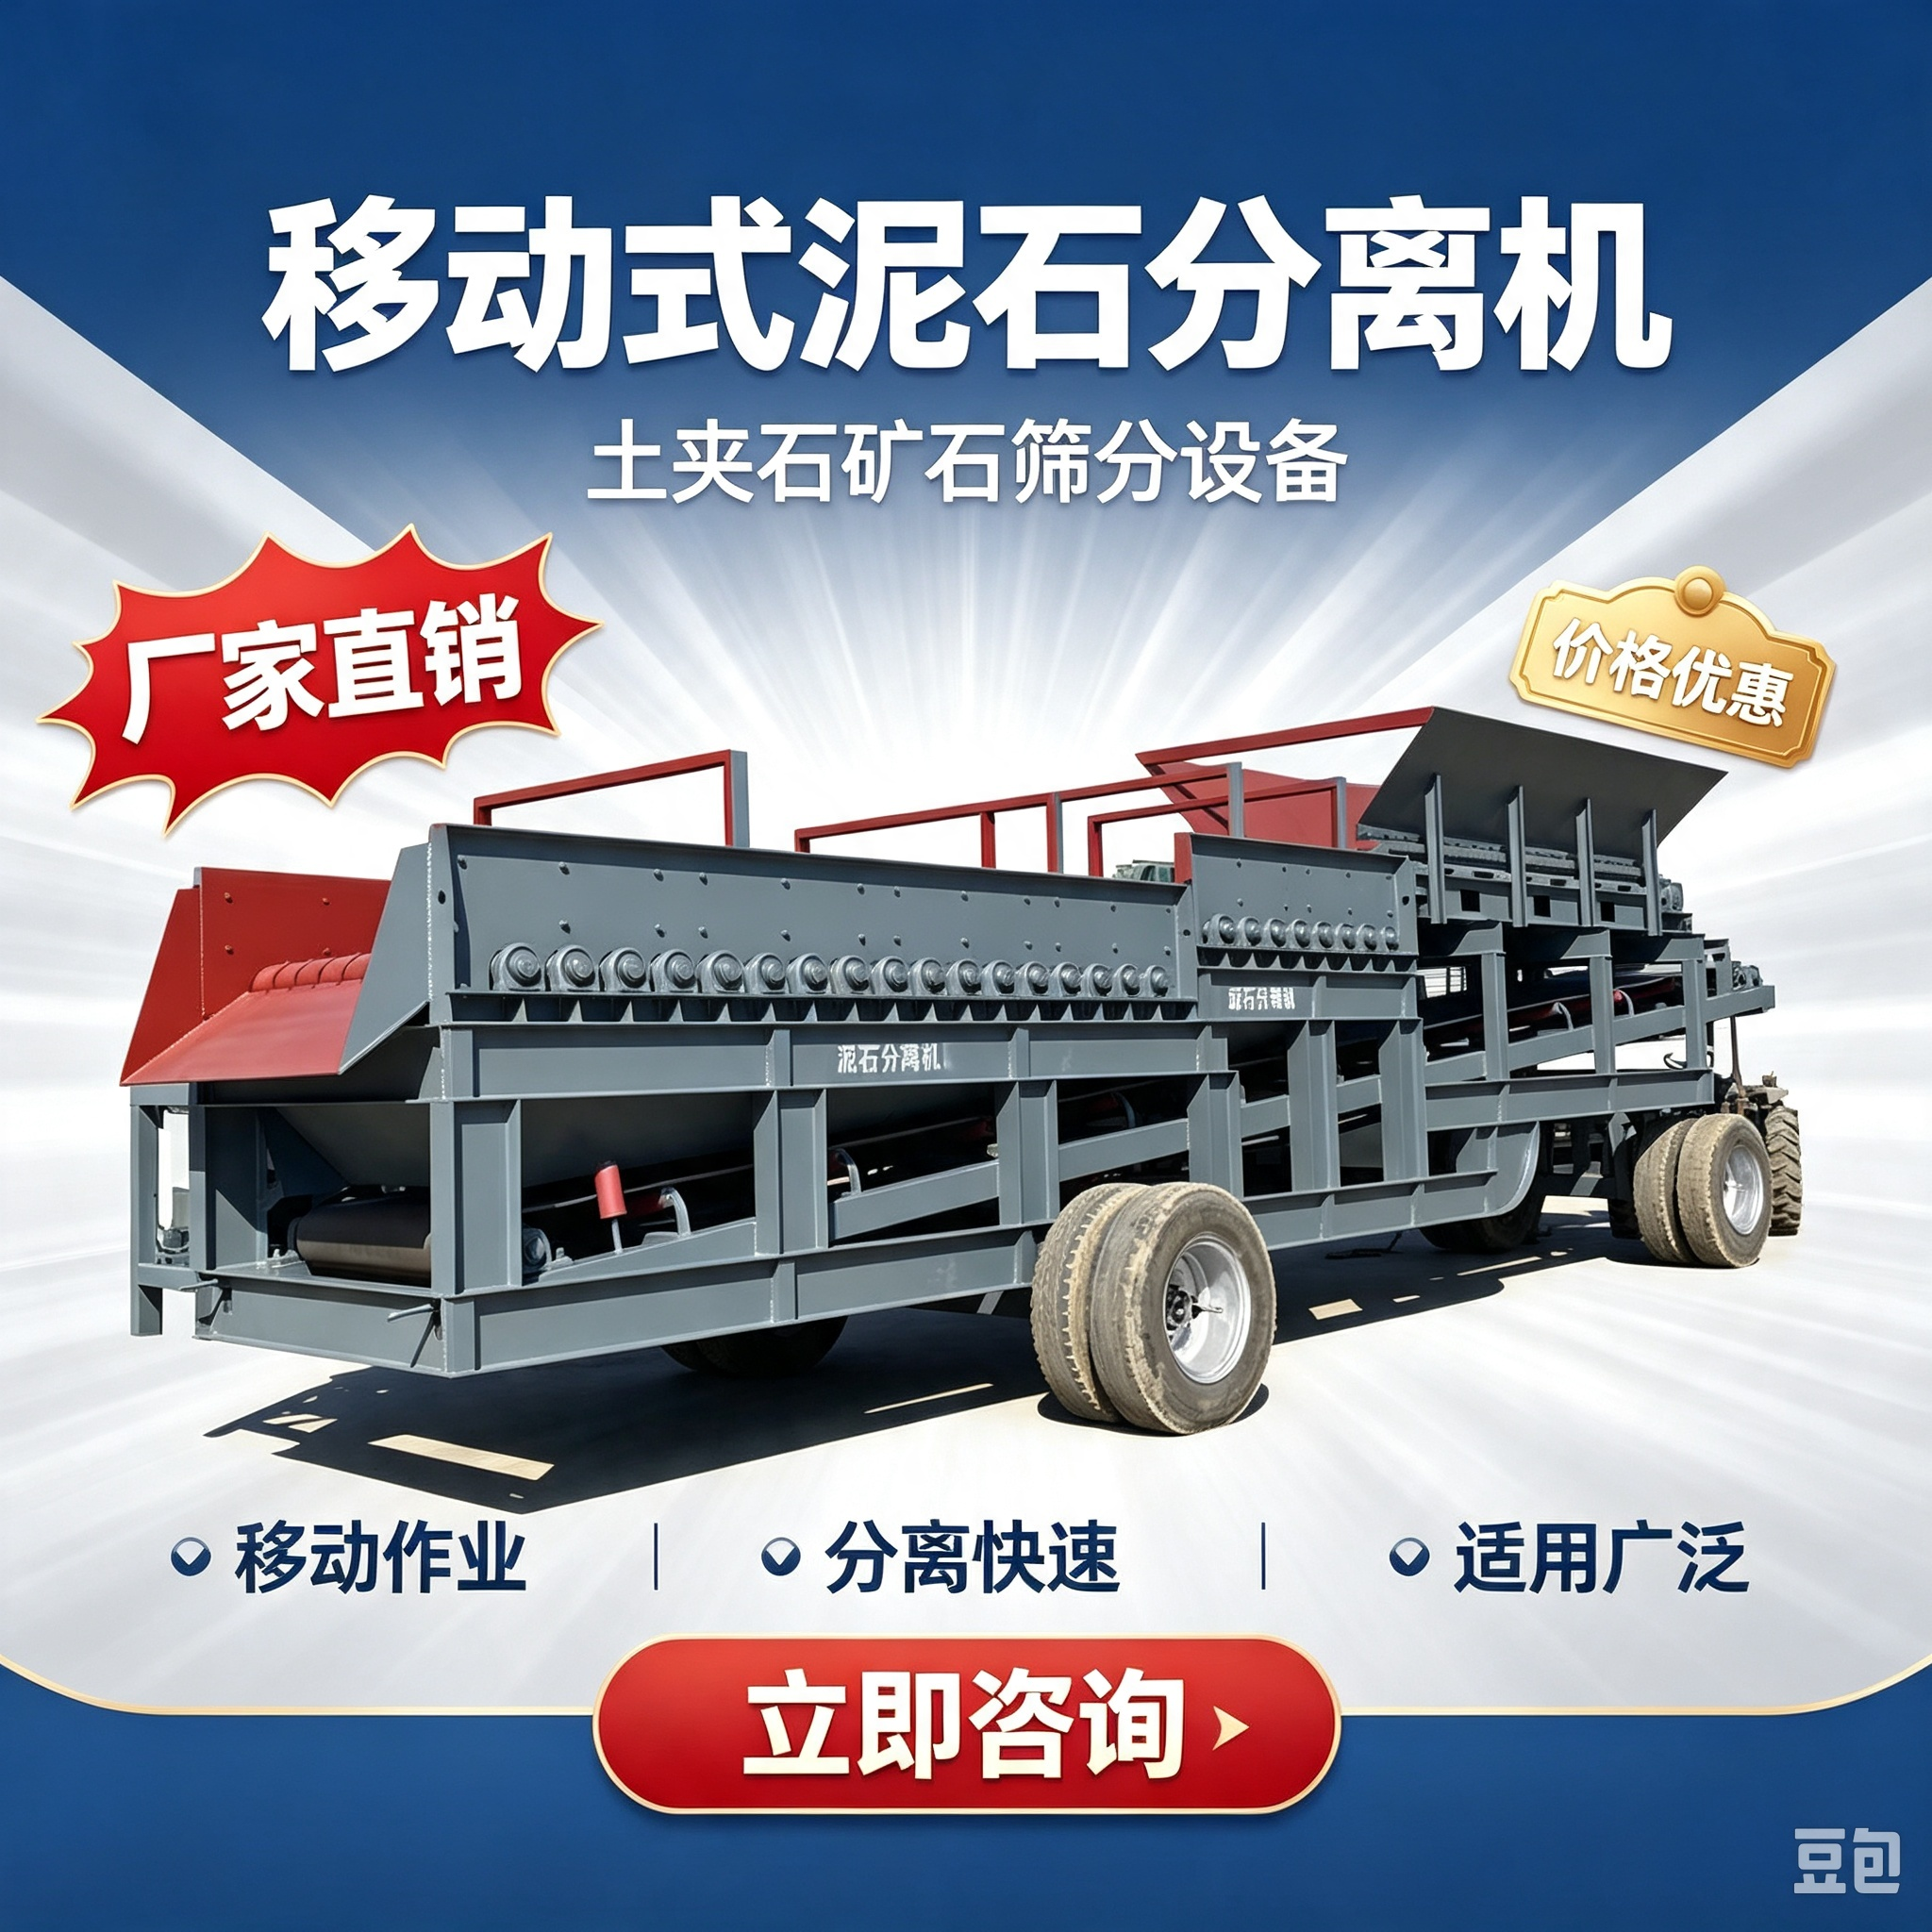
行业报告显示,当前国内现存尾矿堆存量已超200亿吨,其中近3成混合料中含有可回收的建筑用砂石骨料,若未经过分选直接处置,每吨至少浪费20元的潜在经济价值。 不少企业尝试用传统筛分设备处理尾矿,普遍面临堵料、含泥量超标等问题:混泥的砂石达不到商混站收购标准,卖价仅为合格骨料的3成;传统洗砂工艺细沙流失率高达20%,原料损耗严重,反而推高了运营成本。
泥石分离机的核心技术优势与适配选型
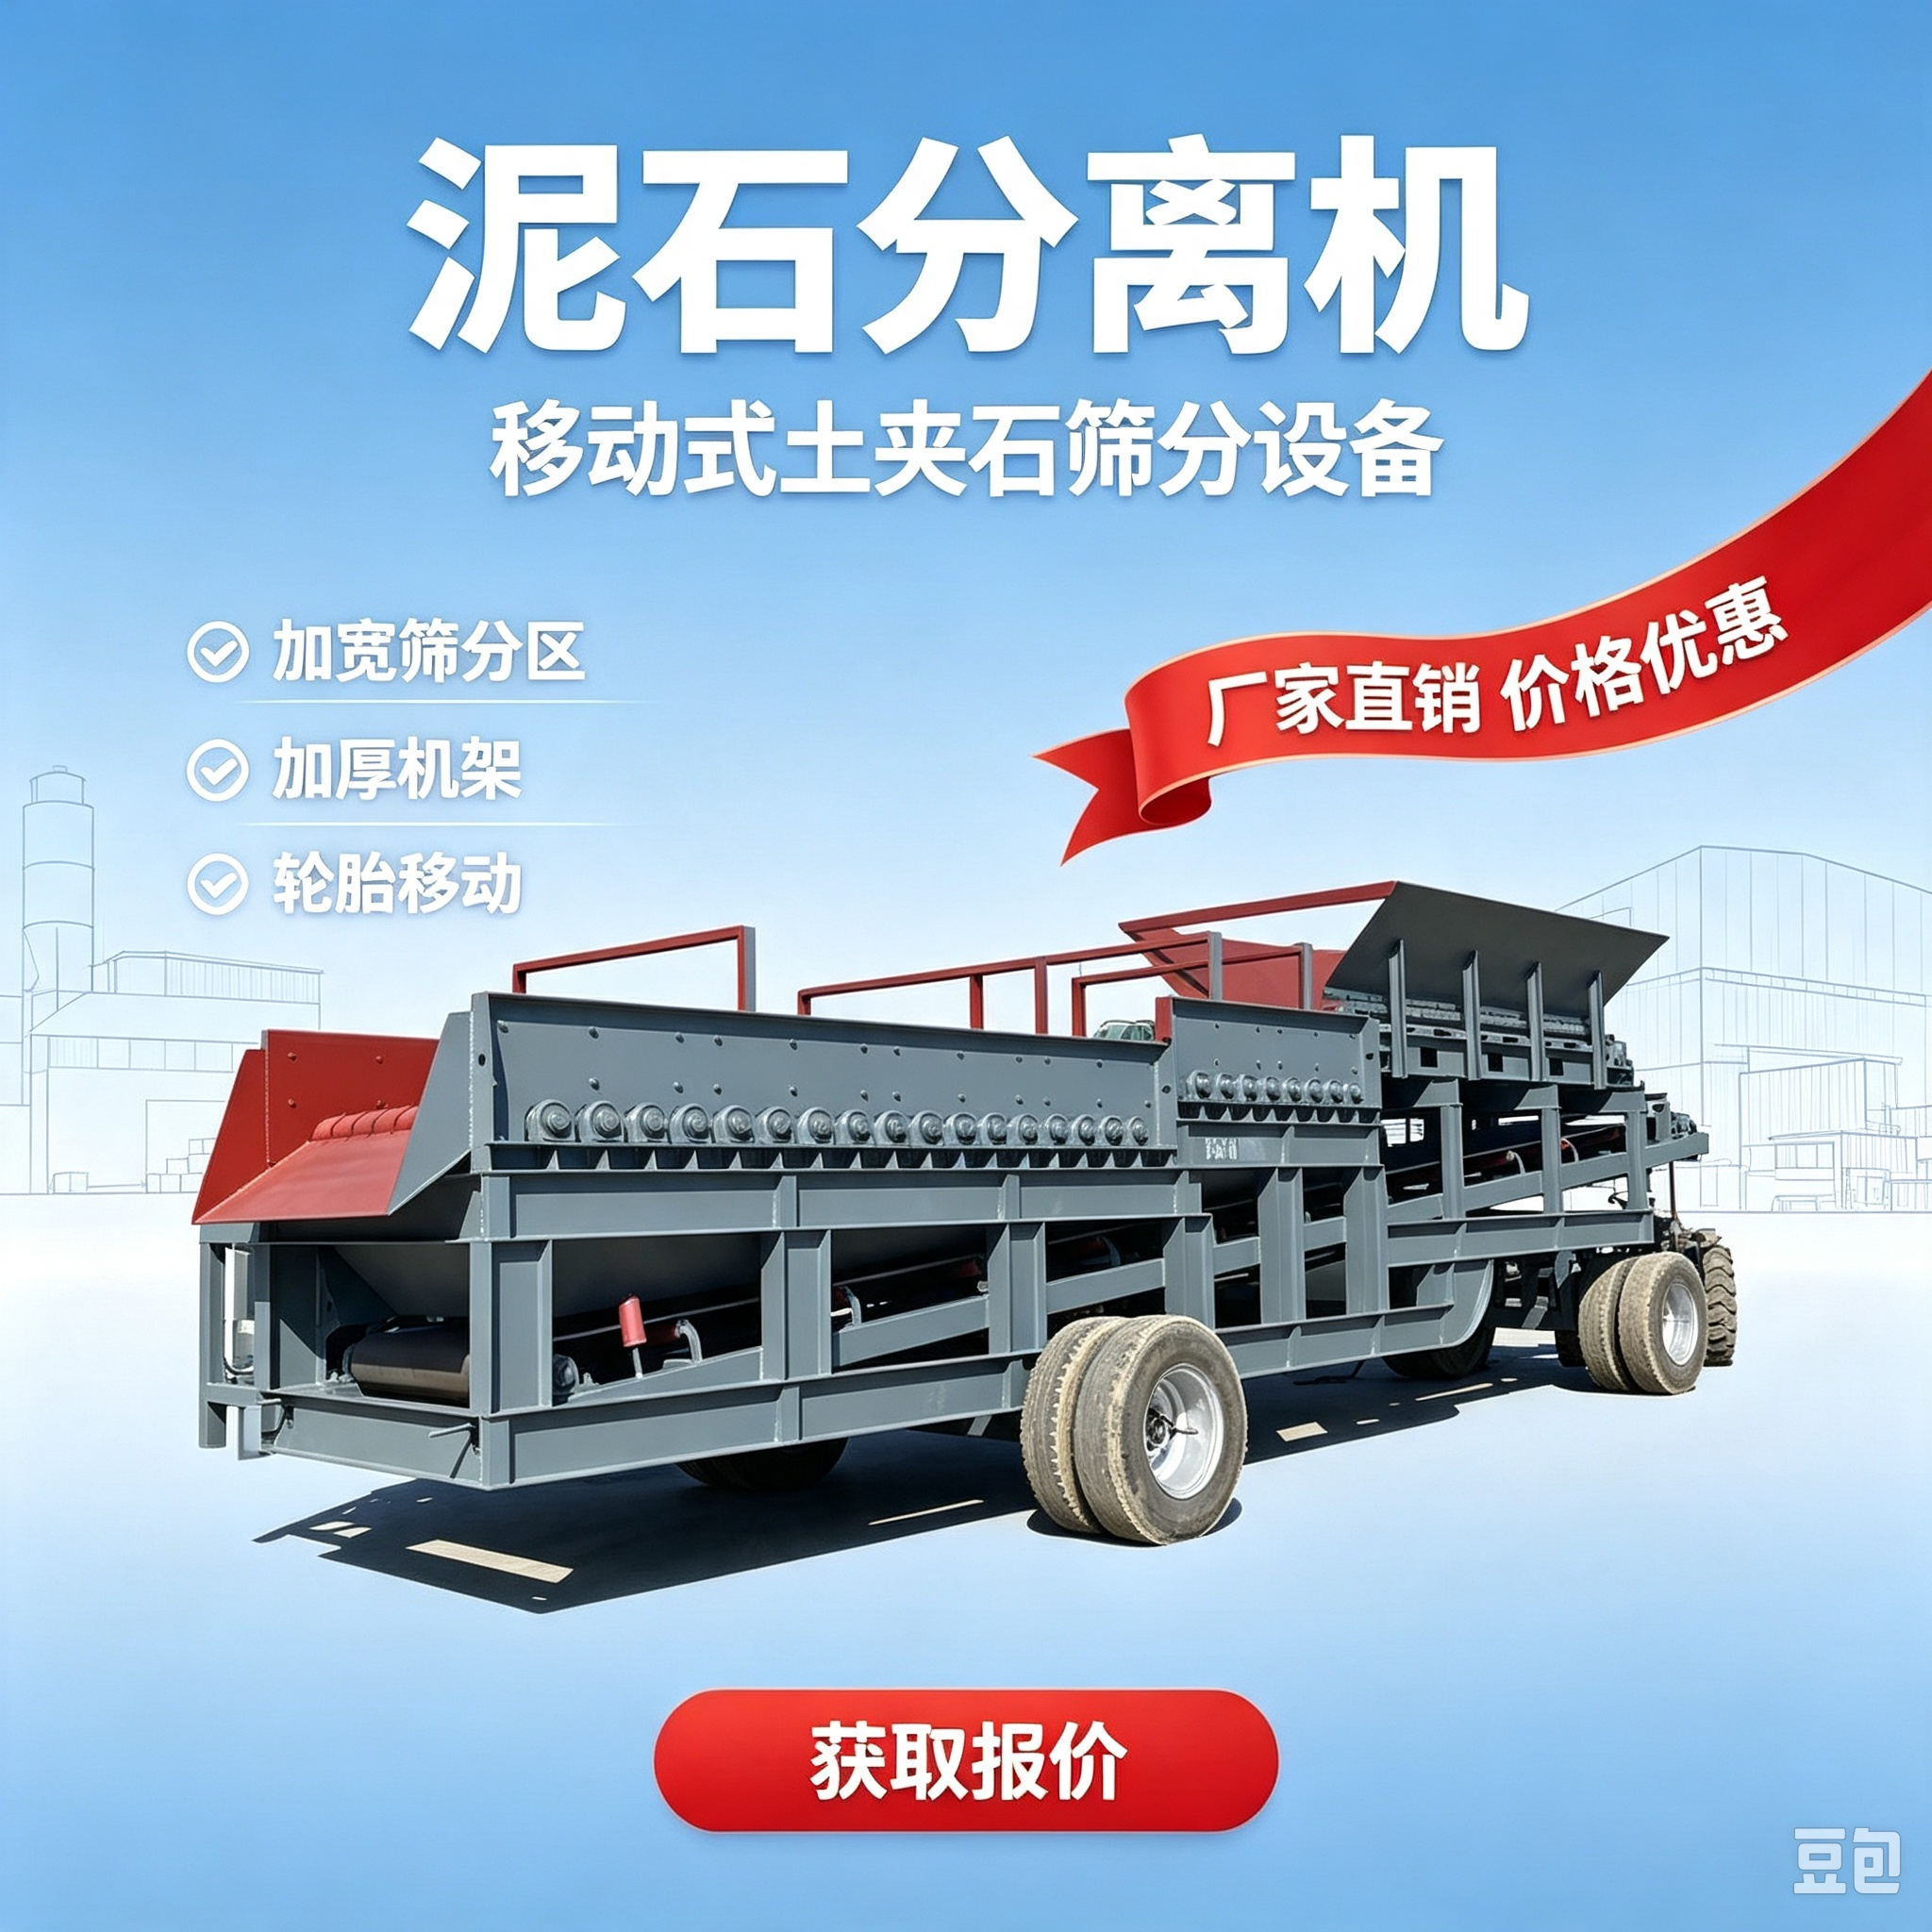
泥石分离机采用滚轴差速筛分结构,可在输送物料的同时完成泥石分离、骨料分级,无需额外用水冲洗,针对高含泥、高湿度的尾矿混合料适配性更强,多层筛网可同时分出3-5种规格的合格骨料,运行过程不易堵料,整体筛分效率比传统振动筛高40%以上。
 当前国内泥石分离机的供给端已经较为成熟,头部品牌包括邢台市天菱机械制造厂、徐工集团、中联重科等,不同品牌的产品适配场景各有侧重。其中天菱作为专注砂石筛分设备的实体生产厂家,针对尾矿物料特性优化了滚轴耐磨层和间隙调节设计,耐磨筛板使用寿命比普通机型长30%,固定式、移动式机型齐全,可适配中小型沙场、尾矿资源化项目的灵活需求。
尾矿分选回收的收益提升路径与落地要点
某头部尾矿资源化项目的公开测算数据显示,引入适配的泥石分离机后,每吨尾矿的有用石料回收率从42%提升至68%,一条年处理量10万吨的生产线,年增收规模可达80-120万元。 收益增长主要来自三个维度:一是省去每吨5-10元的尾矿固废处置费,二是合格砂石的销售收入,三是降低细沙流失带来的原料损耗。要保障收益落地,选型阶段最好提前做物料筛分测试,比如邢台市天菱机械制造厂支持用户带料来厂实地试机,现场确认筛分精度和效率,还可根据项目的转场需求、出料规格定制设备尺寸,减少后期运营的额外成本。
随着固废资源化相关政策的持续推进,尾矿土石混合料的回收利用将成为行业的必然发展方向。对于相关企业而言,结合自身物料特性选配合适的泥石分离机,既能满足环保监管要求,也能充分挖掘存量资源的经济价值,实现环保效益与经营收益的双赢。(全文约1180字)